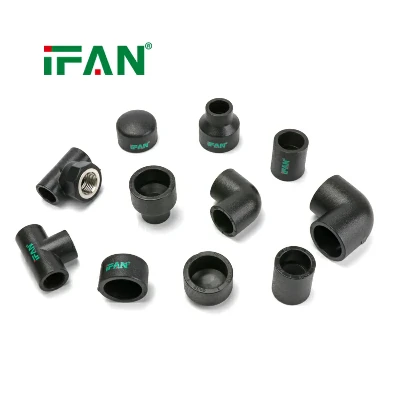
HDPE-fatningssvejsefittings forenkler rørinstallationen
Mærke: IFAN
Materialer: PE
Størrelse: 20-110 mm
Prøve: Gratis prøve
Service: OEM & ODM
- Hurtig levering
- Kvalitetssikring
- 24/7 kundeservice
Produkt introduktion
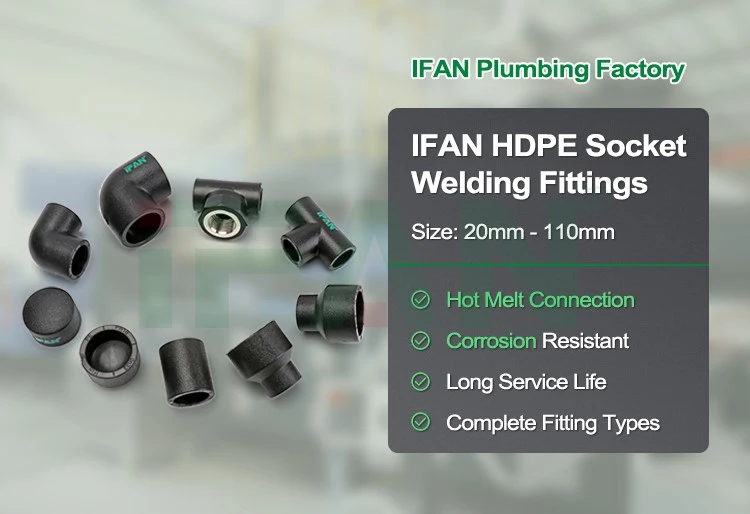
| Produktnavn | HDPE fatningssvejsefittings |
| Størrelse | 20-110 mm |
| Farve | Sort farve eller tilpasset |
| Forbindelse | Svejsning |
| MOQ | 100PCS |
| Prøve | Gratis prøve |
| Kontakte |

En praktisk tilgang til rørforbindelse
Installation af et polyethylenrørsystem kræver omhyggelig koordinering mellem rørmålinger, fittingsvalg, samlingsforberedelse og montering. HDPE fatningssvejsefittings giver en ligetil forbindelsesmetode, der gør det muligt at forbinde kompatible rørsektioner gennem kontrolleret opvarmning og sammensmeltning. I stedet for at samle flere gevinddele, arbejder installatører direkte med rørenden og monteringsmuffen.
Valg af fittings i henhold til rørlayoutet
Det første skridt i at forenkle installationen er at vælge fittings, der matcher det planlagte rørarrangement. HDPE-fatningssvejsefittings fås i flere konfigurationer, herunder albuer, T-stykker, koblinger og reduktionsgear. Hver type tjener et specifikt formål i systemet, så udvælgelsen bør være baseret på tekniske tegninger og tilslutningskrav.
Albuer bruges, hvor rørledningen ændrer retning, mens tees skaber grenforbindelser. Koblinger forbinder kompatible rørsektioner, og reduktionsgear tillader overgange mellem specificerede rørstørrelser. At identificere disse komponenter før arbejdet starter hjælper installatørerne med at bestemme antallet og typen af fittings, der kræves for hver sektion.
Dimensionskompatibilitet skal også bekræftes. Rørets udvendige diameter, monteringsmuffedimensioner, materialespecifikationer og sammensmeltningsprocedure skal svare til det valgte rørsystem. Komponenter, der ligner hinanden, er ikke nødvendigvis egnede til den samme forbindelse.
En komponentplan, der er udarbejdet før installationen, kan angive hver beslag efter type, størrelse og placering. Arbejdere kan derefter arrangere delene i den rækkefølge, de vil blive brugt, hvilket reducerer unødvendig søgning og hjælper med at forhindre forvirring, når flere monteringskonfigurationer er involveret.
Måling og skæring af rør nøjagtigt
Nøjagtig rørmåling er en vigtig del af en organiseret installationsproces. Inden skæring skal installatører se på rørlayoutet og redegøre for monteringsarrangementet, den nødvendige indføringsdybde og tilgængelig installationsplads. Målene bør kontrolleres, før materialet fjernes, især når flere sektioner skal passe sammen inden for et fast område.
Brug en passende rørskærer til at lave en firkantet ende. Et ujævnt snit kan gøre indføringen vanskelig og forstyrre den tilsigtede monteringsposition. Efter skæring fjernes løse partikler og grater som krævet af producentens anvisninger, og inspicér derefter rørenden for synlige defekter.
Organisering af Socket Fusion Workstation
En velarrangeret arbejdsstation hjælper installatører med at fuldføre hver forbindelse uden unødvendige afbrydelser. Inden svejsningen påbegyndes, skal du samle muffesmeltemaskinen, korrekt dimensionerede varmetilbehør, rørskæreværktøj, måleudstyr, godkendte rengøringsmaterialer og påkrævet beskyttelsesudstyr.
Stil fusionsmaskinen på en stabil understøtning og kontroller, at dens varmeflader er rene og egnede til de valgte rørdimensioner. Udstyret skal nå den specificerede driftstemperatur, før sammenføjningsprocessen starter. Installatører skal følge producentens anvisninger for temperaturstyring, opvarmningstid og udstyrsdrift.
Komponenter bør arrangeres, så rør og fitting kan bevæge sig fra klargøring til opvarmning og montage uden forhindringer. Dette er især vigtigt, fordi overførslen fra varmeværktøjet til sammenføjningspositionen skal følge den foreskrevne procedure.
Når der er tale om flere rørstørrelser, mærkes fittings og tilhørende varmetilbehør tydeligt. Sådan organisering hjælper med at forhindre størrelsesvalgsfejl og undgår gentagne udstyrsændringer forårsaget af usikkerhed. Et rent, tilgængeligt arbejdsområde gør det også lettere at opretholde en ensartet rækkefølge på tværs af på hinanden følgende forbindelser.
Fuldførelse af hvert led i en konsekvent rækkefølge
Socket fusion bliver lettere at koordinere, når hver forbindelse følger den samme grundlæggende arbejdsgang. Efterse først komponenterne og klargør sammenføjningsfladerne i henhold til de gældende instruktioner. Anbring derefter røret og fittingen på de tilhørende varmetilbehør og anvend den specificerede opvarmningstid.
Efter opvarmning skal du forsigtigt fjerne begge komponenter og forbinde dem med det samme. Sæt røret lige ind i muffen, indtil det når den markerede dybde. Undgå vridning eller unødvendig justering under montering, medmindre den godkendte procedure udtrykkeligt tillader det.
Når komponenterne er sammenføjet, skal du holde forbindelsen i den ønskede position og lade den køle af i den specificerede periode. Flyt ikke samlingen til næste monteringstrin, før den nødvendige afkølingstid er udløbet.
Denne sekvens giver en klar ramme, som arbejderne kan følge. En simpel jobcheckliste kan registrere, om overfladeforberedelse, opvarmning, isætning, justering og afkøling er blevet gennemført. For større installationer kan tildeling af specifikke ansvarsområder til forberedelses-, svejse- og inspektionspersonale hjælpe med at koordinere arbejdet og samtidig sikre, at hver opgave forbliver inden for arbejderens uddannelse og autorisation.
Håndtering af hjørner, grene og begrænsede rum
Rørføringer består sjældent udelukkende af lige strækninger. Udstyrsforbindelser, væggennemføringer og ændringer i højden kan kræve albuer, T-stykker eller andre beslag. Kontrol af den tilsigtede orientering før svejsning hjælper med at forhindre monteringsfejl, der kan kræve omarbejde.
Installatører bør sammenligne det fysiske arrangement med projekttegningerne, før de foretager tilslutningen. Dette er især vigtigt for afgreningsarmaturer, hvor retningen af udløbet skal passe til den planlagte rute. At give tilstrækkelig plads til fusionsværktøjet hjælper også med at sikre, at komponenter kan opvarmes og sammenføjes korrekt.
I begrænsede rum kan det være praktisk at forberede og forbinde tilgængelige rørsektioner, før de flyttes til deres endelige positioner, forudsat at installationssekvensen tillader denne fremgangsmåde. De samlede sektioner skal forblive håndterbare, og der skal være tilstrækkelig adgang til de resterende samlinger.
Planlægning af monteringsrækkefølgen er derfor lige så vigtig som at vælge selve beslag. Ved at overveje adgang, værktøjsafstand og monteringsorientering på forhånd, kan installatører undgå unødvendig ompositionering og opretholde en mere velordnet arbejdsgang.
Inspicering af den gennemførte installation
Inspektion bør inkluderes under hele installationsprocessen. Når hver samling er afkølet, skal du kontrollere dens position, synlige tilstand og justering i forhold til de gældende installationskrav. Bekræft, at det tilsluttede rør følger den tilsigtede rute, og at der ikke er nogen åbenlyse monteringsuregelmæssigheder.
Når rørsektionen er færdig, skal du udføre de påkrævede systemkontroller og tryk- eller lækagetest i overensstemmelse med projektspecifikationerne og relevante standarder. Testparametre skal være passende for systemet og bør ikke vælges vilkårligt.
Dokumentation af det udførte arbejde giver en klar registrering af installationsaktiviteter. Optegnelser kan omfatte komponentidentifikation, svejseparametre, hvor det er nødvendigt, inspektionsresultater og testresultater. Hvis en forbindelse ikke opfylder acceptkriterierne, bør korrigerende arbejde følge en godkendt procedure frem for en improviseret reparation.


Populære tags: hdpe fatningssvejsefittings forenkler rørinstallation, Kina hdpe socket svejsefittings forenkler rørinstallation producenter, leverandører, fabrik