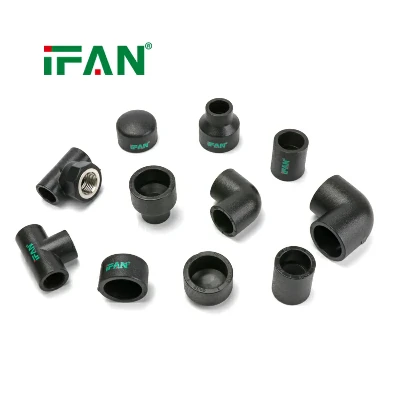
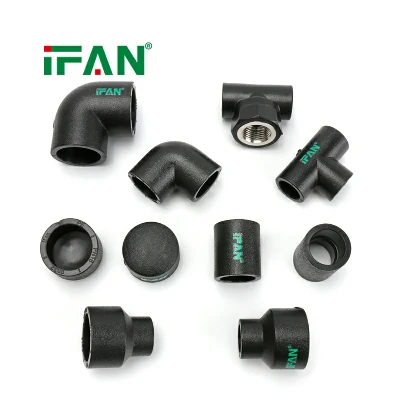
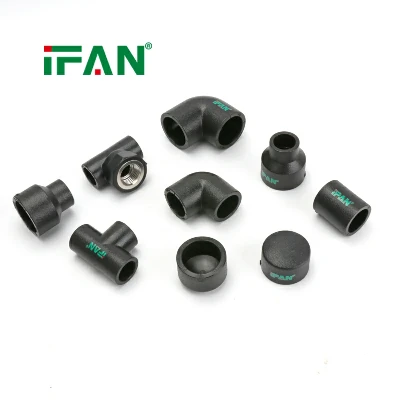
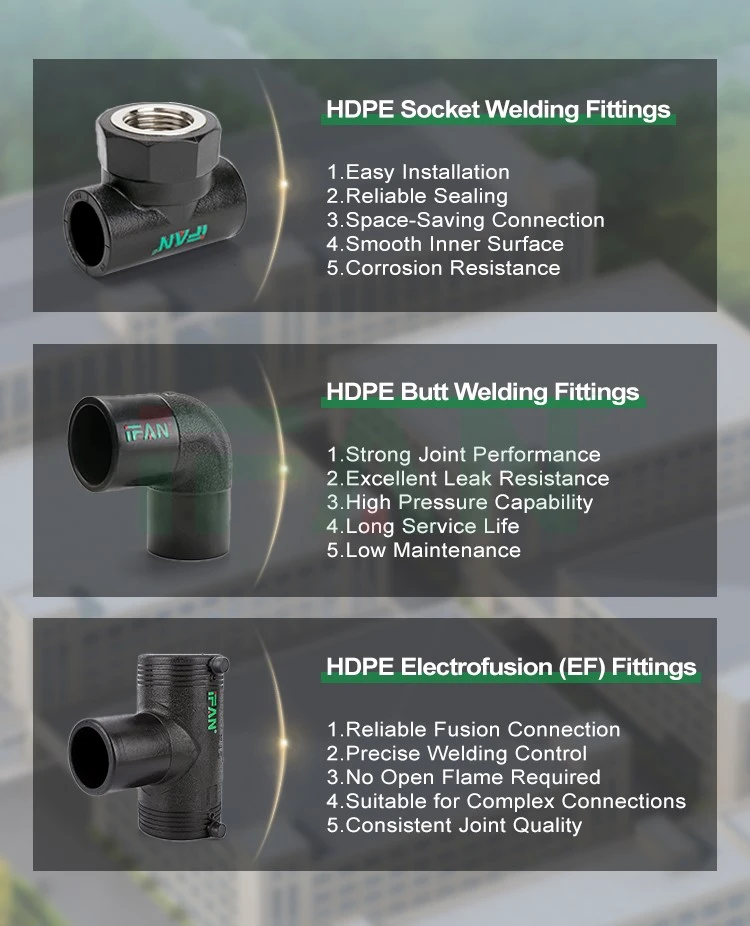
HDPE fatningssvejsefittings forenkler reparationer af rørledninger
Mærke: IFAN
Materialer: PE
Størrelse: 20-110 mm
Prøve: Gratis prøve
Service: OEM & ODM
- Hurtig levering
- Kvalitetssikring
- 24/7 kundeservice
Produkt introduktion
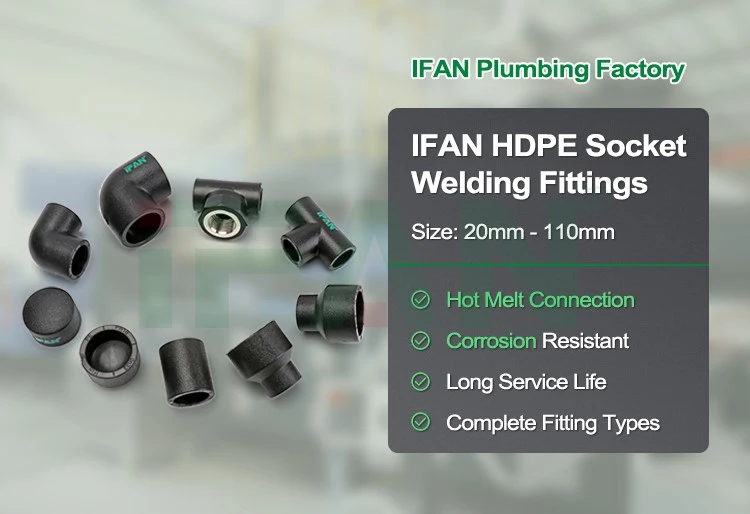
| Produktnavn | HDPE fatningssvejsefittings |
| Størrelse | 20-110 mm |
| Farve | Sort farve eller tilpasset |
| Forbindelse | Svejsning |
| MOQ | 100PCS |
| Prøve | Gratis prøve |
| Kontakte |

Forståelse af rollesvejsefittings i forbindelse med reparationer
Reparationer af rørledninger kræver nøjagtig fejlidentifikation, passende udskiftningskomponenter og en klar plan for genoprettelse af den berørte sektion. I HDPE-rørsystemer kan reparationsprocessen involvere udskiftning af en beskadiget fitting, fjernelse af en utæt forbindelse eller gentilslutning af et rør, efter at en sektion er blevet skåret ud. HDPE-fatningssvejsefittings giver en defineret forbindelsesmetode for kompatible polyethylenrør, hvilket gør det muligt for reparationsteams at genopbygge sektioner i overensstemmelse med de originale systemkrav.
Muffinssmeltning forbinder den udvendige overflade af en forberedt rørende med den indvendige overflade af en fittingsmuffe gennem kontrolleret opvarmning. Når komponenterne er samlet i henhold til den specificerede procedure, smelter de blødgjorte polyethylenoverflader sammen, når de afkøles. Denne metode kan bruges, når rørdimensioner, fittingsdesign og gældende installationskrav er egnede til muffesvejsning.
Vellykkede reparationer begynder med at forstå årsagen og placeringen af problemet. En beskadiget forbindelse kan skyldes forkert installation, ekstern påvirkning, for højt driftstryk, kemisk inkompatibilitet eller bevægelse i den omgivende struktur. At identificere den underliggende årsag hjælper teknikere med at vælge den korrekte reparationsmetode frem for at udskifte en fitting uden at tage fat på de forhold, der forårsagede fejlen.
Identifikation af den beskadigede sektion før reparation
Den første reparationsopgave er at lokalisere det berørte område og bestemme omfanget af skaden. Lækage kan stamme fra selve fittingen, smeltegrænsefladen eller en tilstødende rørsektion. Visuel inspektion kan afsløre revner, deformation, overfladeskader eller tegn på, at vand slipper ud omkring en forbindelse, men den faktiske årsag kan kræve yderligere undersøgelse.
Inden rørledningen skæres eller demonteres, bør teknikere konsultere systemtegningerne og identificere rørmaterialet, udvendig diameter, trykklassificering og monteringsspecifikationer. Disse detaljer bestemmer, hvilke udskiftningskomponenter der kan bruges, og om socket fusion er passende til reparationen.
Den berørte sektion skal være isoleret fra operativsystemet og trykaflastet i henhold til etablerede sikkerhedsprocedurer. Hvor det er nødvendigt, bør røret tømmes før arbejdet påbegyndes. Forsøg på at reparere en rørledning under tryk kan skabe usikre forhold og forhindre forbindelsen i at blive samlet korrekt.
Nøjagtig fejlidentifikation hjælper også med at definere grænserne for reparationen. Hvis skaden strækker sig ud over fittingen og ind i det omgivende rør, kan udskiftning af kun den synlige forbindelse efterlade en svækket sektion i drift. Reparationsplanen bør tage højde for alt berørt materiale, før nye komponenter installeres.
Valg af kompatible udskiftningsfittings
At vælge den korrekte erstatningsbeslag er afgørende for en vellykket reparation. HDPE muffesvejsefittings skal matche rørsystemet med hensyn til dimensioner, materialekompatibilitet, muffegeometri og gældende driftskrav. En fitting, der ligner den originale komponent, kan stadig være uegnet, hvis dens specifikationer er forskellige.
Teknikere bør bekræfte rørets udvendige diameter og identificere den nødvendige fittingskonfiguration. En kobling kan være egnet til at genforbinde en lige sektion, mens en albue eller tee kan være nødvendig, hvor den oprindelige rørledning ændrer retning eller deler sig i grene. Reducere bør kun vælges, når designet kræver en overgang mellem specificerede rørstørrelser.
Udskiftningskomponenten skal også være klassificeret til systemets driftsforhold. Tryk, temperatur og transporterede medier bør gennemgås før installation. For systemer, der fører drikkevand eller regulerede kemikalier, skal erstatningsproduktet opfylde de relevante materiale- og godkendelseskrav.
At føre nøjagtige registreringer af de originale komponenter kan forenkle fremtidige reparationer. Produktmærker, installationstegninger og vedligeholdelsesdokumentation hjælper teknikere med at identificere kompatible reservedele uden udelukkende at stole på visuel sammenligning.
Klargøring af røret til en ny forbindelse
Når reparationsgrænserne er etableret, kan den beskadigede sektion fjernes ved hjælp af et passende rørskæreværktøj. Udskæringer skal være firkantede og placeres således, at de resterende rørender giver tilstrækkeligt materiale til den nødvendige muffeindføringsdybde. Teknikere bør måle den tilgængelige plads før skæring for at undgå at skabe et mellemrum, der ikke kan optages af det valgte monteringsarrangement.
Undersøg de udsatte rørender for revner, deformation, dybe ridser og forurening. Fjern løse partikler og klargør sammenføjningsfladerne i henhold til producentens anvisninger. Snavs, olie, fugt eller andre fremmede stoffer kan forstyrre fusionsprocessen og indføre defekter i den reparerede samling.
Den nødvendige indføringsdybde skal markeres tydeligt på hver rørende. Denne reference hjælper teknikeren med at placere røret korrekt under samlingen og undgå overdreven eller utilstrækkelig indføring.
Reparationsarbejde kan finde sted i skyttegrave, servicekamre, udstyrsrum eller andre begrænsede steder. Før opvarmningen begynder, skal du kontrollere, at smelteværktøjet kan placeres korrekt, og at der er tilstrækkelig plads til at forbinde komponenterne uden at forstyrre de forberedte overflader.
Gentilslutning af rørledningen gennem socket Fusion
Fusionstrinnet skal følge den procedure, der er specificeret for det pågældende HDPE-rør og fittingsystem. Teknikere bruger et passende socket fusion-værktøj med varmetilbehør, der er tilpasset komponentens dimensioner. Udstyret bør kontrolleres for renhed og driftstemperatur, før reparationen fortsætter.
Rørenden og fittingsmuffen placeres på deres tilsvarende varmeflader i den foreskrevne periode. Efter opvarmning fjernes komponenterne og forbindes omgående, med røret indsat lige i muffen til den ønskede dybde. Unødvendig drejning eller bevægelse bør undgås, medmindre det udtrykkeligt er tilladt af den godkendte procedure.
Justering er særlig vigtig ved udskiftning af en fitting mellem eksisterende rørsektioner. Hvis rørenderne ikke er korrekt placeret, kan det at tvinge dem sammen indføre spændinger i den nye samling eller give yderligere belastninger på den omgivende rørledning. Midlertidige understøtninger kan være nødvendige for at bevare den tilsigtede position under montering.
Efter indsættelse skal forbindelsen forblive uforstyrret i den angivne køleperiode. Reparationen bør ikke udsættes for tryk, bøjninger eller andre belastninger, før den gældende procedure tillader det. Korrekt udførelse af hvert trin er med til at sikre, at den nye samling opfylder de nødvendige installationskriterier.
Inspicering og test af den reparerede sektion
En repareret rørledning bør ikke tages i brug umiddelbart efter, at samlingen er afkølet. Undersøg først forbindelsen for synlige uregelmæssigheder, herunder fejljustering, unormal materialeforskydning eller tegn på kontaminering. Inspektionen skal følge acceptkriterierne fastsat af den relevante standard, projektspecifikation eller producent.
Udfør, hvor det er nødvendigt, tryk- eller lækagetest i henhold til en godkendt procedure, der passer til rørledningen. Testtryk, varigheder og acceptgrænser skal bestemmes ud fra systemdesignet og gældende krav. De bør ikke udvælges gennem gætværk.
Hvis den reparerede sektion fejler inspektion eller test, skal du undersøge årsagen, før du forsøger en anden reparation. Mulige problemer omfatter uegnede udskiftningskomponenter, forkert overfladeforberedelse, forkerte opvarmningsparametre eller bevægelse under afkøling. Gentagelse af den samme procedure uden at korrigere det underliggende problem kan give endnu en mislykket forbindelse.
Dokumentation af reparationsstedet, anvendte komponenter, installationsdetaljer og testresultater skaber en nyttig registrering for fremtidig vedligeholdelse. Disse registreringer hjælper også operatører med at genkende tilbagevendende fejl, der kan indikere et bredere systemproblem.
Forebyggelse af gentagne rørledningsfejl
Reparation af den umiddelbare skade er kun en del af at genoprette rørledningen til en passende driftstilstand. Hvis den oprindelige fejl skyldtes for højt tryk, utilstrækkelig støtte, jordbevægelse eller kemisk inkompatibilitet, skal den relevante tilstand afhjælpes, før systemet genoptager normal drift.
Teknikere bør gennemgå driftsoptegnelser og undersøge det omgivende rør, hvor det er relevant. Yderligere understøttelser, reviderede driftskontroller eller en anden komponentspecifikation kan være nødvendig, afhængigt af resultaterne og tekniske krav.
Rutinemæssig inspektion kan hjælpe med at identificere udviklende problemer, før de fører til mere omfattende reparationer. Hyppigheden og omfanget af inspektionen bør afspejle rørledningens anvendelse, driftsforhold, tilgængelighed og gældende vedligeholdelseskrav.


Populære tags: hdpe socket svejsefittings forenkler rørledningsreparationer, Kina hdpe socket svejsefittings forenkler rørledningsreparationer producenter, leverandører, fabrik